

سیستم کوئنچینگ برای خطوط تولید نخ فیلامنتی ضروری است، برای تأیید اینکه آیا سیستم کوئنچینگ در تولید نخ فیلامنتی به طور مؤثر عمل میکند، میتوانید عوامل زیر را در نظر بگیرید:
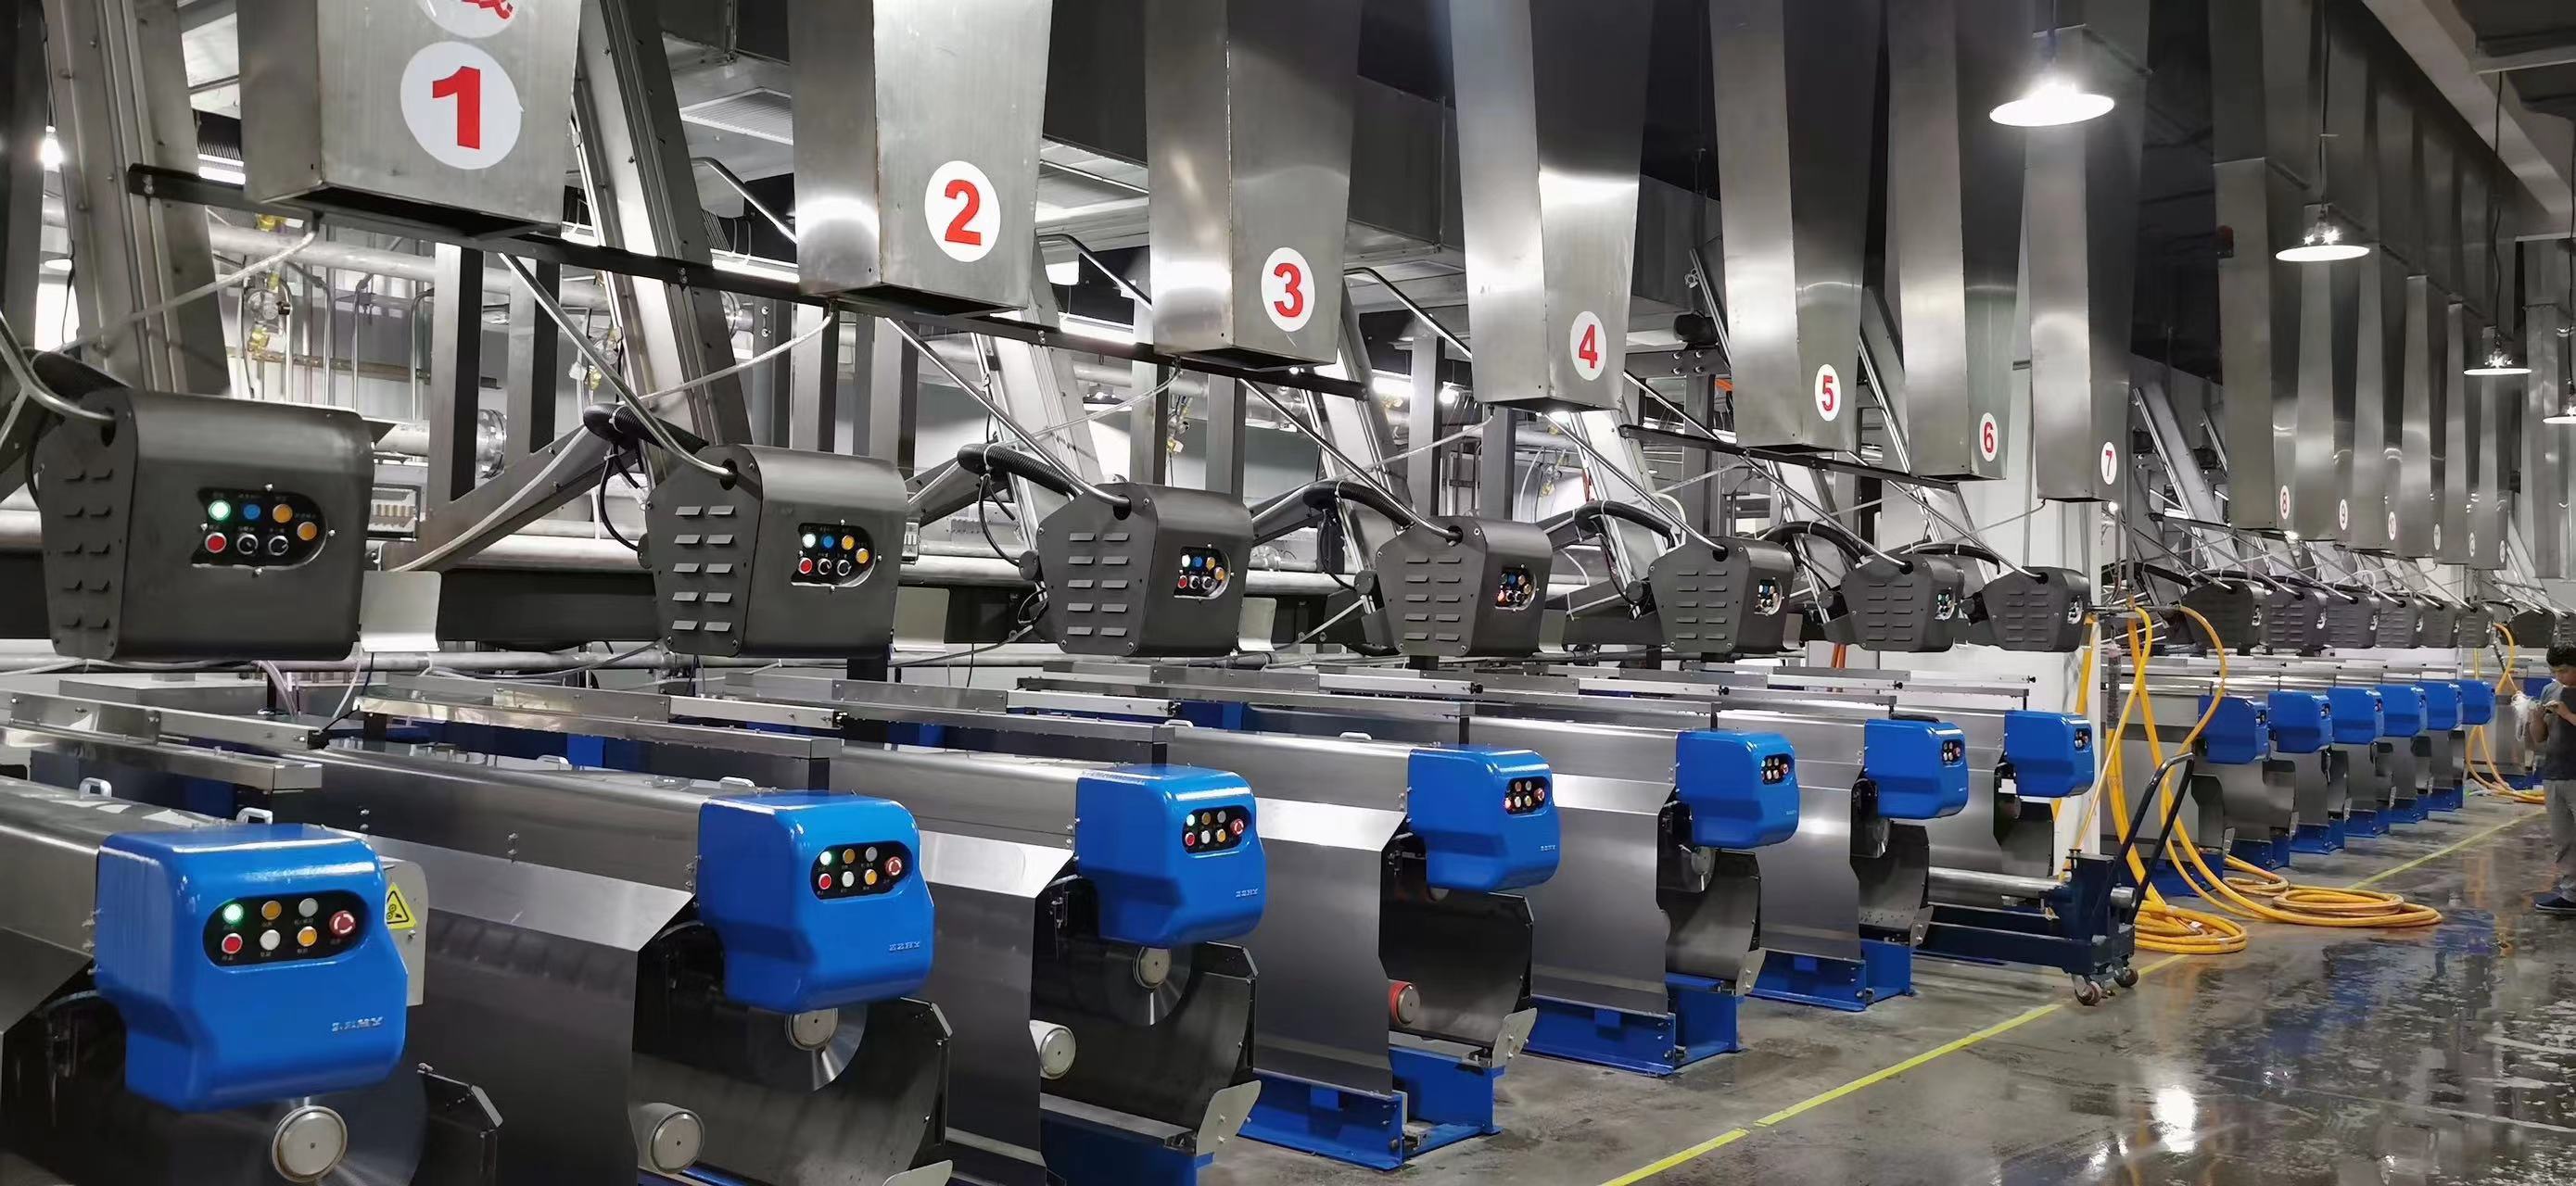
خنکسازی رشته: بررسی کنید که آیا سیستم کوئنچ، خنکسازی کافی و مداوم را برای رشتهها فراهم میکند یا خیر. رشتهها باید به سرعت تا دمای مطلوب خنک شوند تا به طور مؤثر جامد و پایدار شوند.
یکنواختی: یکنواختی خنک شدن را در عرض و طول دسته فیلامنت ارزیابی کنید. اطمینان حاصل کنید که فرآیند خنک شدن در کل سطح مقطع دسته فیلامنت یکسان باشد تا از تغییرات خواص در امتداد نخ جلوگیری شود.
کیفیت نخ: کیفیت نخ تولید شده را ارزیابی کنید. سیستم کوئنچ باید منجر به تولید نخی با ویژگیهای مطلوب، مانند جهتگیری مولکولی مناسب، استحکام کششی، ازدیاد طول، جمعشدگی و سایر خواص مشخص شده شود.
پارامترهای فرآیند: پارامترهای فرآیند مربوط به سیستم کوئنچ، مانند دمای هوا/آب خنککننده، سرعت جریان، فشار و طراحی نازل را پایش و کنترل کنید. این پارامترها باید برای دستیابی به سرعت و پروفیل خنککنندگی مطلوب بهینه شوند.
بازرسی بصری: در طول تولید، بازرسیهای بصری از فیلامنتها و نخ انجام دهید. به دنبال هرگونه نشانهای از خنک شدن ناهماهنگ، مانند ظاهر ناهموار سطح، تغییرات قطر یا نقصهای قابل مشاهده باشید.
نظارت بر عملکرد: به طور مداوم پارامترهای فرآیند مربوطه، از جمله دما، فشار و زمان خنک شدن را رصد و ثبت کنید تا از باقی ماندن آنها در محدوده مشخص شده اطمینان حاصل شود. هرگونه انحراف باید به سرعت شناسایی و اصلاح شود.
آزمایش کیفیت: انجام آزمایشهای منظم کیفیت روی نخ تولید شده برای تأیید مطابقت آن با مشخصات و استانداردهای مورد نیاز. این آزمایشها ممکن است شامل آزمایش استحکام نخ، ازدیاد طول، جمعشدگی، دنیر، ثبات رنگ و سایر خواص مربوطه باشد.
با ارزیابی این عوامل و انجام بررسیهای منظم و آزمایشهای کیفی، میتوانید از عملکرد صحیح سیستم کوئنچ و تولید نخ فیلامنتی با کیفیت مطلوب اطمینان حاصل کنید. همچنین در نظر گرفتن هرگونه الزامات یا استانداردهای خاص تعیین شده توسط فرآیند تولید خاص شما و تنظیم سیستم کوئنچ بر اساس آن، بسیار مهم است.
و معمولاً دو نوع کوئنچ برای انتخاب شما وجود دارد:
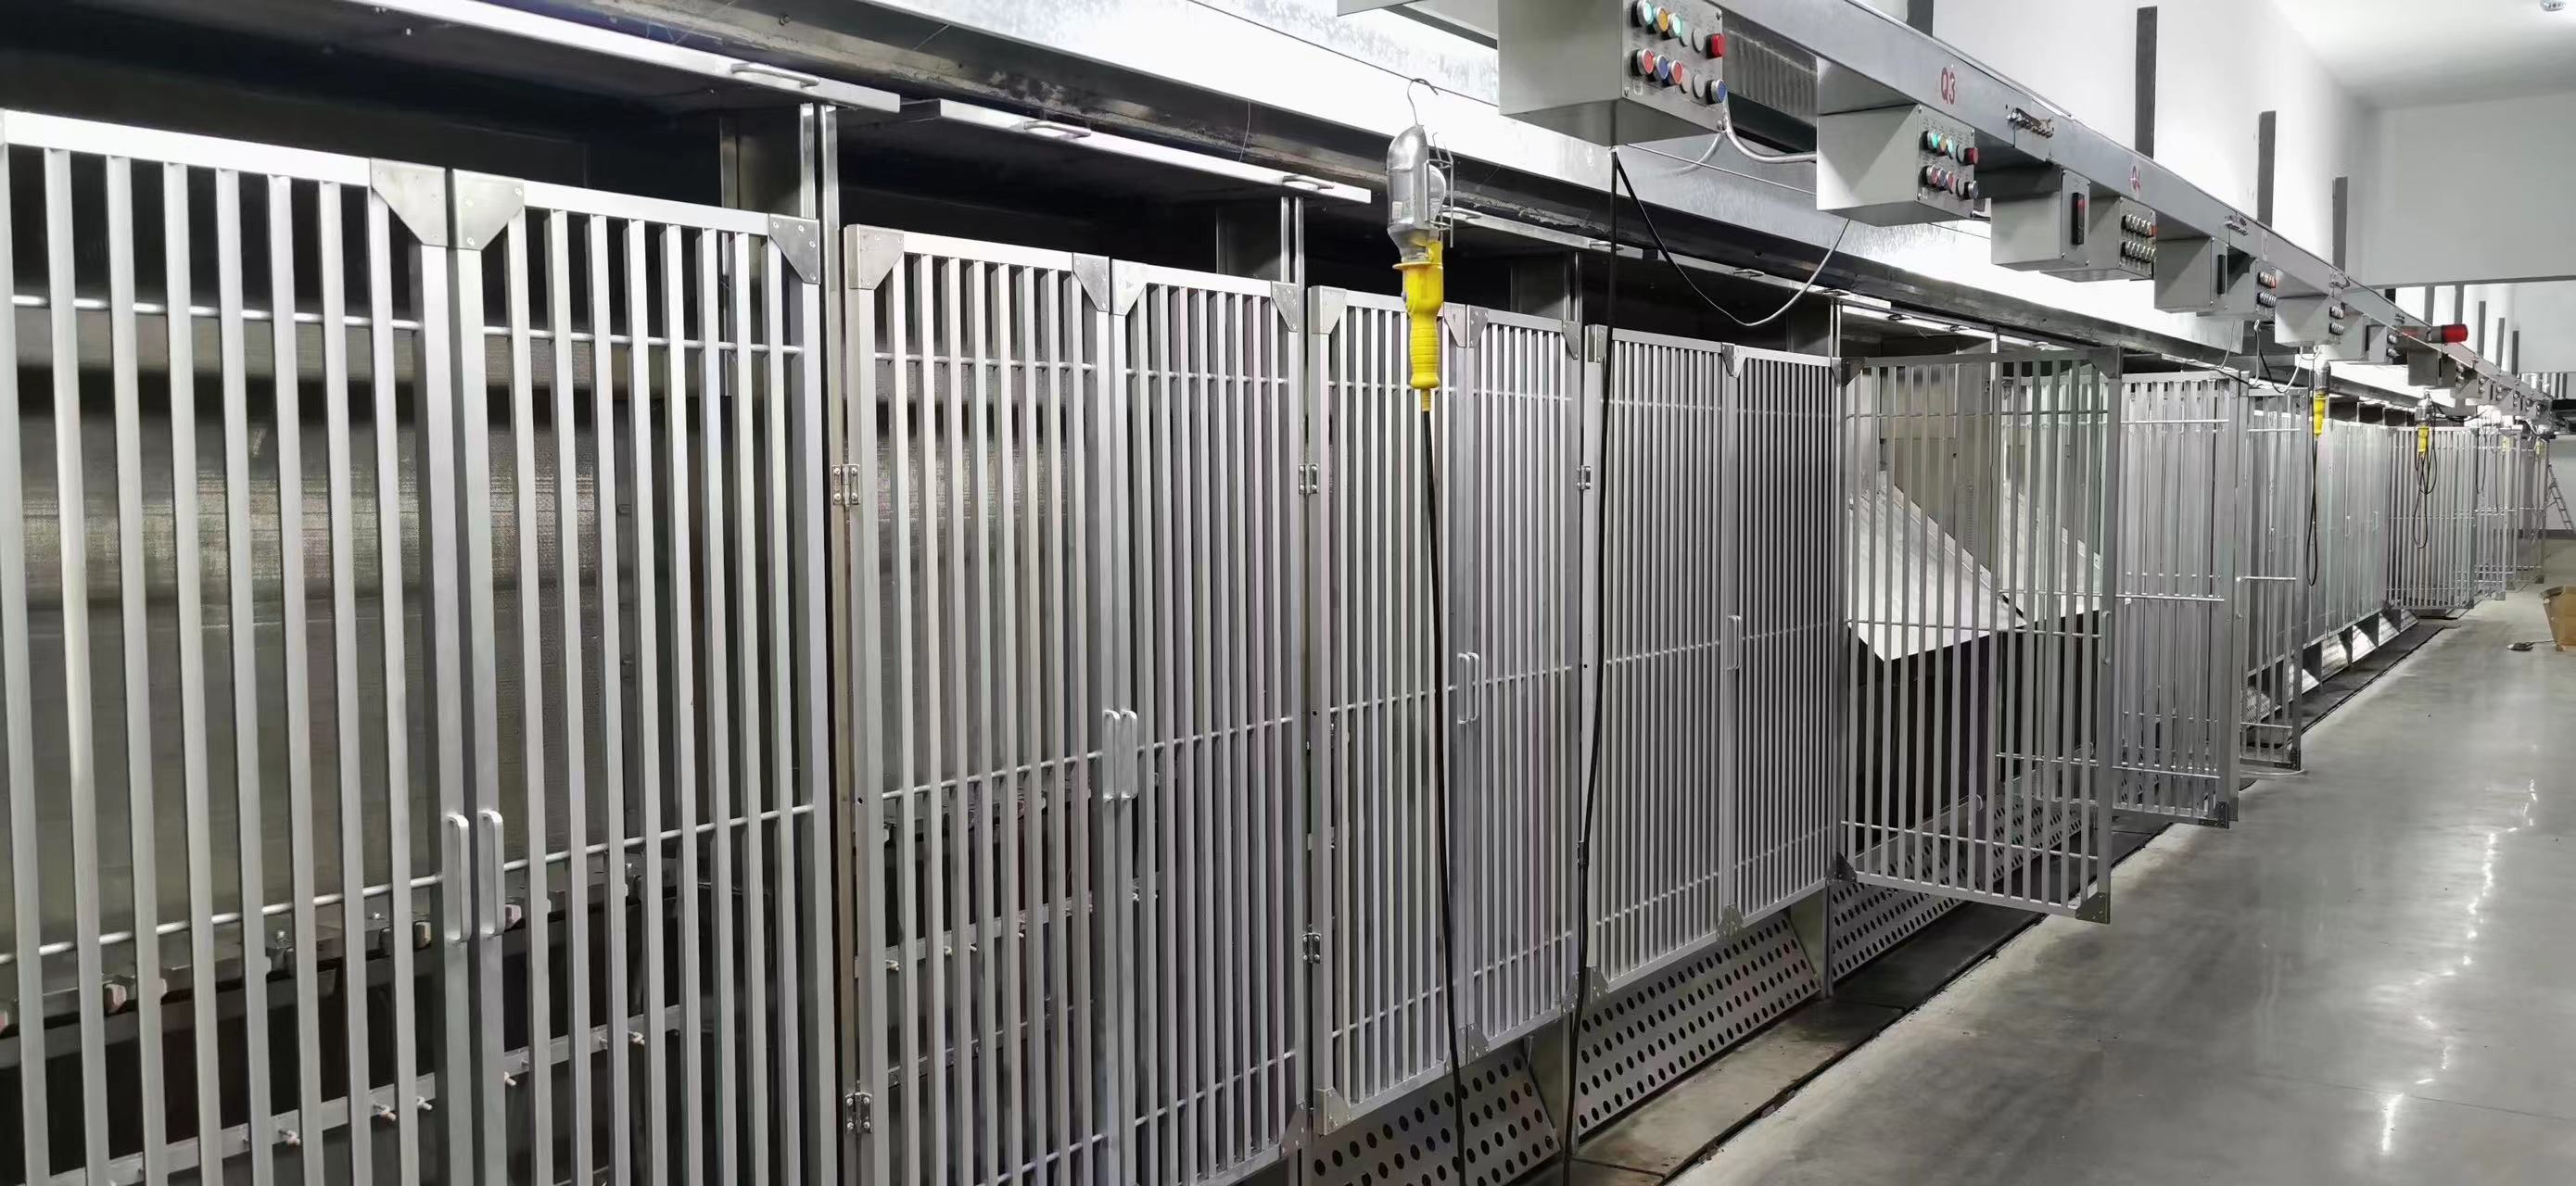
کوئنچینگ و کوئنچینگ متقاطع EVO (Edge-Variable Overfeed) دو تکنیک متفاوت مورد استفاده در تولید نخ فیلامنتی هستند. در اینجا تفاوتهای کلیدی آنها آمده است:
کوئنچ EVO (تغذیه بیش از حد متغیر لبه): کوئنچ EVO یک تکنیک کوئنچ تخصصی است که در درجه اول در تولید FDY (نخ کاملاً کشیده شده) استفاده میشود. این روش شامل کنترل سرعت خنک شدن فیلامنتها، به ویژه در لبهها یا حاشیههای نخ است. با تنظیم میزان اضافه تغذیه فیلامنتها در لبهها در طول فرآیند کوئنچ، انقباض افتراقی بین مرکز و لبههای نخ ایجاد میشود. این انقباض افتراقی به ایجاد ساختار موجدار مطلوب و افزایش حجم در نخهای FDY کمک میکند.
کوئنچ متقاطع: از سوی دیگر، کوئنچ متقاطع یک فرآیند خنکسازی است که بلافاصله پس از اکستروژن فیلامنتها در تولید نخ فیلامنتی رخ میدهد. این فرآیند شامل قرار دادن فیلامنتها در معرض یک روش خنکسازی سریع، مانند استفاده از هوای سرد یا آب، برای جامد شدن و تثبیت آنها است. کوئنچ متقاطع به حفظ جهتگیری مولکولی مطلوب و خواص فیزیکی فیلامنتها کمک میکند. این روش معمولاً در انواع مختلف تولید نخ فیلامنتی، از جمله POY (نخ نیمهجهتدار) و FDY استفاده میشود.
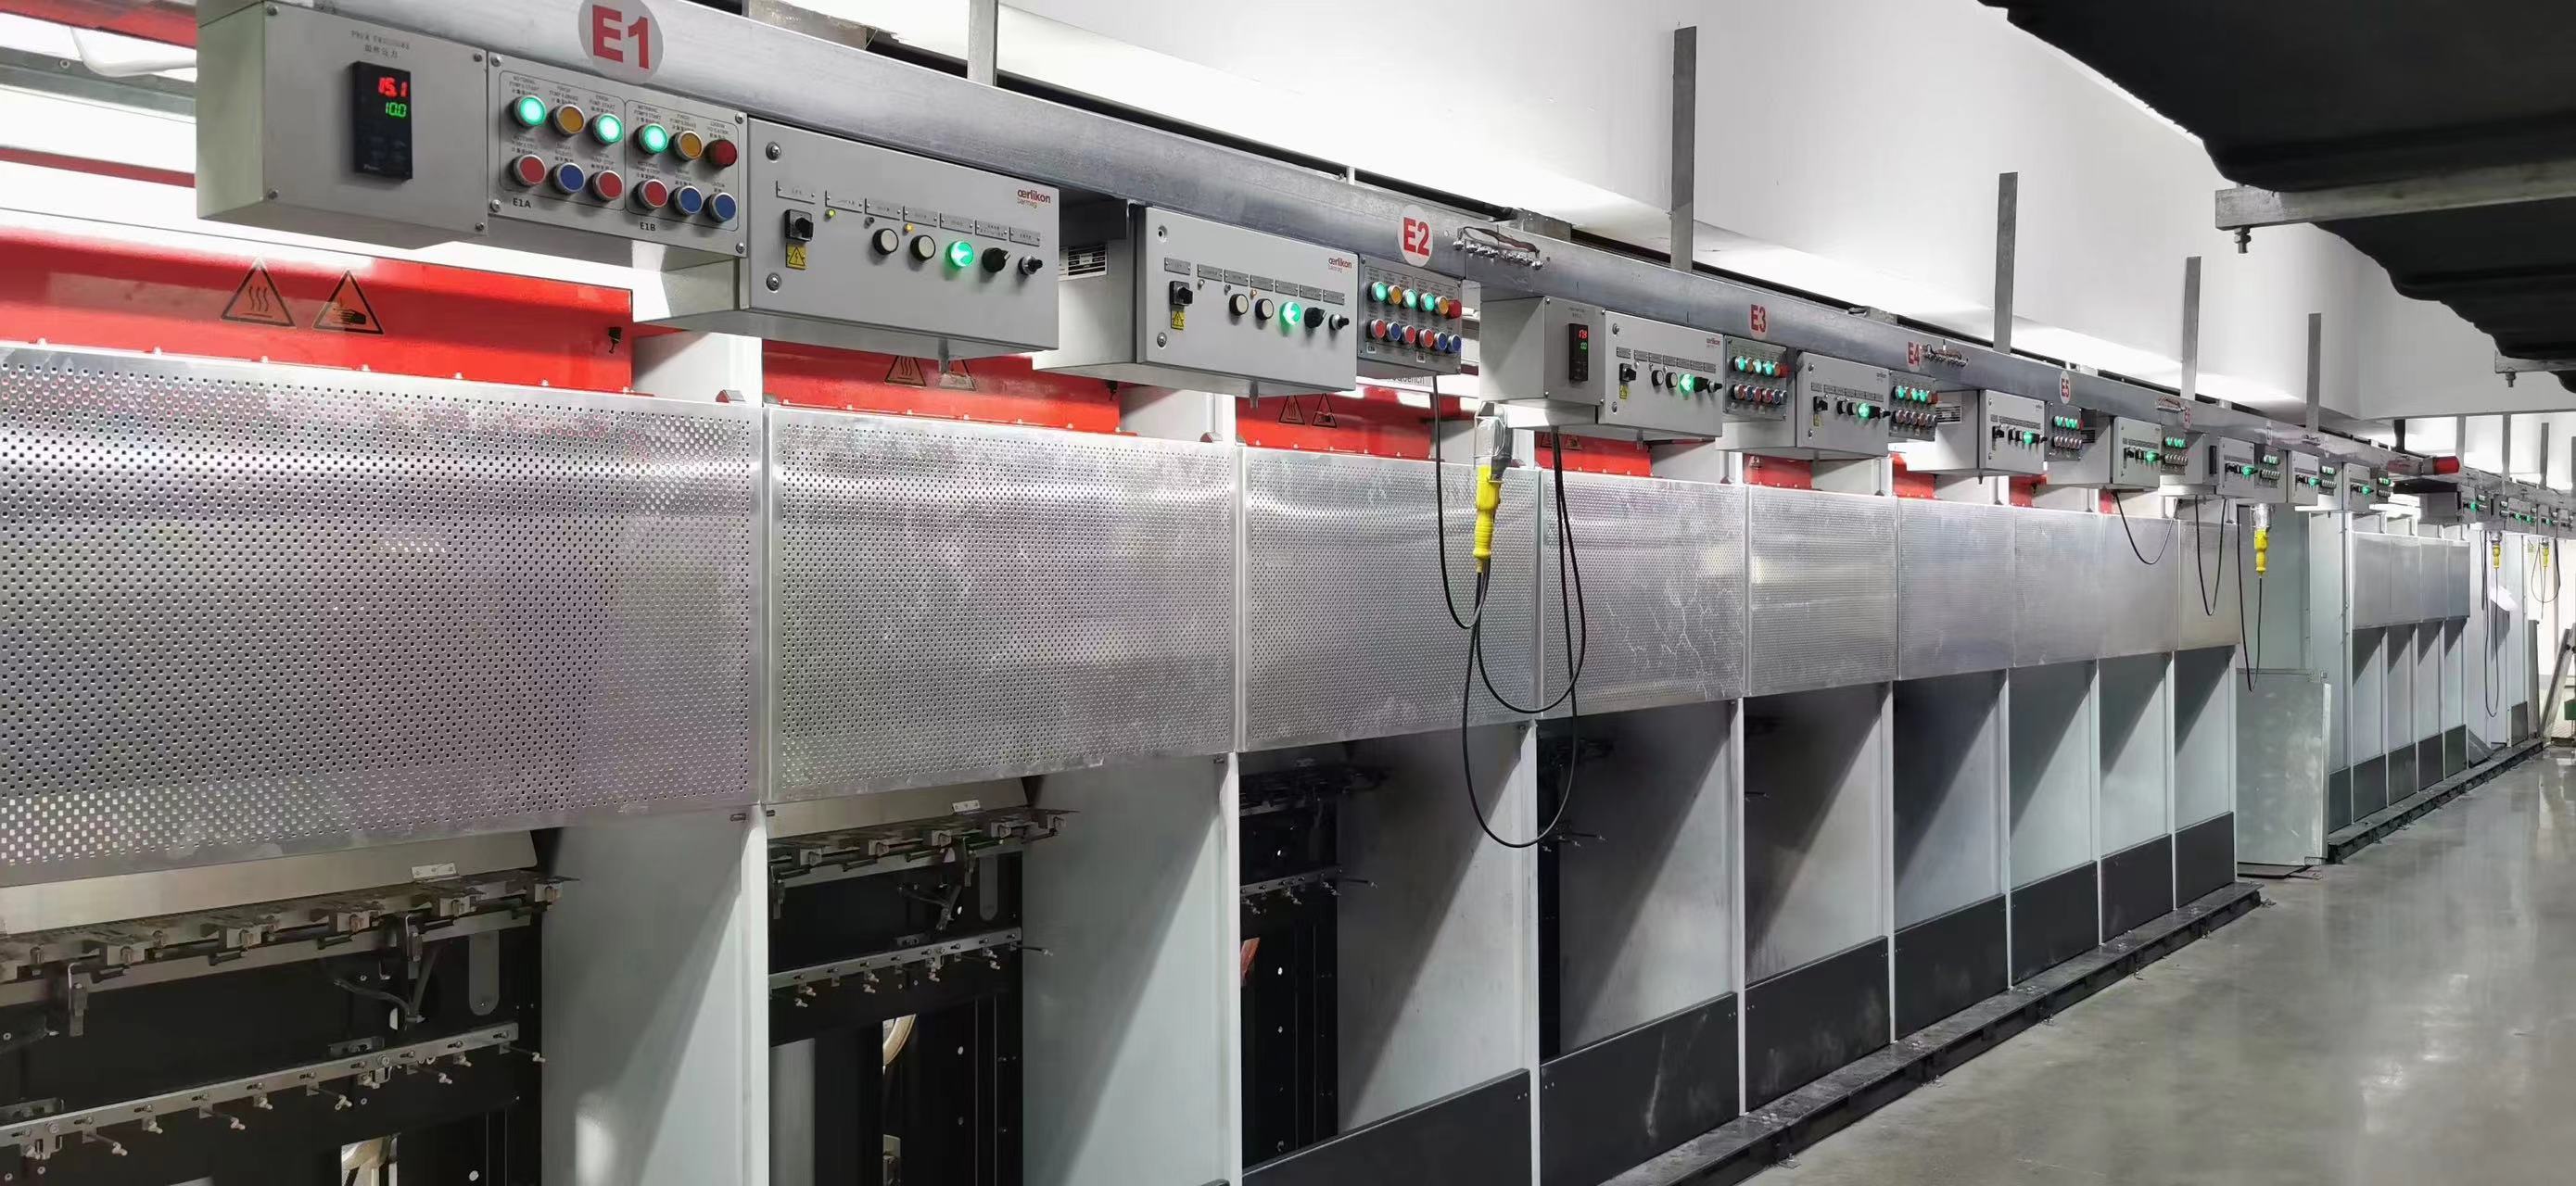
به طور خلاصه، تفاوت اصلی بین کوئنچ EVO و کوئنچ متقاطع در هدف و اثر آنها نهفته است. کوئنچ EVO به طور خاص برای ایجاد انقباض افتراقی و دستیابی به ساختار موجدار و حجیم مطلوب در نخهای FDY طراحی شده است. از سوی دیگر، کوئنچ متقاطع یک فرآیند خنککننده عمومی است که برای تثبیت فیلامنتها و حفظ جهتگیری مولکولی و خواص فیزیکی آنها در انواع مختلف تولید نخ فیلامنتی اعمال میشود.
زمان ارسال: ژوئن-05-2023